 Globaali
SGR ' s n Sarjan korkea vääntömoment...
Katso yksityiskohdat
Mukautettu vaihteisto saapuu tehtaallesi. Laati näyttää ehjältä, tyyppikilpi vastaa ostotilausta ja toimittajan testiraportti näyttää kaiken vihreältä. Sitten, alle 60 prosentin nimelliskuormituksesta, kotelon lämpötila nousee hälytysrajan yli ja ulostuloakselille ilmestyy ajoittain metallista kolinaa. Tuotanto pysähtyy, vaihdelaatikko palautetaan ja vaihto kestää vielä kahdeksan viikkoa.
Tämä järjestys on niin yleinen teollisissa hankinnoissa, että se oikeuttaa kurinalaisemman lähestymistavan. Käytännön kysymys on, kuinka testata mukautetun vaihteiston laatua ennen kuin siitä tulee tuotantoongelmasi. Lyhyt versio: räätälöidyn vaihteiston laadunvarmistuksen tulee kattaa geometria, materiaalin kunto, kuormittamaton käyttäytyminen, kuormitettu suorituskyky, tiivistys ja kriittisissä sovelluksissa kestävyys. Jokaista tulosta tulee verrata ennen tuotannon aloittamista sovittuihin hyväksymiskriteereihin.
| Testivaihe | Mitä se vahvistaa | Tyypillinen työkalu/menetelmä |
|---|---|---|
| Staattinen geometria | Laakerireiät, hampaiden tarkkuus, välys | Koordinaattimittauskone, hammaspyörän mittauskeskus, kellotaulu |
| Materiaalin tarkastus | Kovuus, kotelon syvyys, koostumus | Rockwell/Vickers kovuusmittari, spektrometri |
| Käytössä ilman kuormaa | Asennuslaatu, varhainen melu, alkuvuodot | Manuaalinen pyöritys, visuaalinen ja akustinen tarkastus |
| Kuormitustesti | Tehokkuus, lämpötilan nousu, tärinä, melu | Vääntömomenttianturit, enkooderit, spektrianalysaattori |
| Tiivisteen tarkastus | Liitospinnat ja akselitiiviste vuotaa | Silmämääräinen tarkastus, vuodon havaitsemisneste |
| Kestävyystesti | Pitkäaikainen kuluminen, öljyn saastumisen trendit | Öljynäytteenotto, säännölliset tärinälukemat |
Yleisin virhe mukautetun vaihteiston hyväksymisessä on testauksen aloittaminen ennen kuin määritellään, mitä "pass" tarkoittaa. Ilman mitattavissa olevia rajoja ilmaisu "hyvä laatu" voi tarkoittaa eri asioita ostajalle ja valmistajalle.
Merkitse seuraavat numerot tekniseen sopimukseen ennen valmistuksen aloittamista:
Älä luota termeihin, kuten "raskas käyttö" tai "matala melu" ilman numeroita. Ilmoita myös testiolosuhteet: voiteluaineen laatu ja tilavuus, ympäristön lämpötila, asennusasento ja onko testi kuormittamaton, 60 prosentin kuorma vai täysi kuorma. Eri olosuhteissa suoritettujen testien tietoja ei voi myöhemmin verrata.
Staattinen mittaus ei kerro, pystyykö vaihteisto välittämään vääntömomenttia, mutta se kertoo, onko osat valmistettu ja koottu suunnittelun edellyttämien toleranssien mukaan.
Laakerin reiän koko, keskietäisyys, koaksiaalisuus ja yhdensuuntaisuus määräävät, kuinka tasaisesti hammaspyörän hampaat kantavat kuormaa. Tarkista koordinaattimittauskoneella valmis kotelo tai koottu yksikkö varmistaaksesi, että porauskohdat ovat piirtotoleranssin sisällä. Jos poraukset ovat poissa suunnittelurajaa enemmän, hammaspyörät kulkevat väärin, vaikka niiden hammasprofiilit olisivat täydelliset. Tämä tila näkyy myöhemmin reunakuormituksena, meluna ja varhaisena pistesyötynä.
Hammasprofiilin, lyijy- ja nousupoikkeamien tulee vastata sopimukseen kirjoitettua vaihteiston tarkkuusluokkaa, yleensä ISO 1328 Class 6 -luokkaa tai parempaa kohtuullisella nopeudella toimivissa teollisissa supistimessa. Planeettasuunnittelussa kiinnitä huomiota planeettakannattimen indeksointitarkkuuteen sekä planeettavaihteiden ja niiden laakerien väliseen sopivuuteen. Nämä yksityiskohdat eroavat usein toisistaan mukautetut planeettavaihteistomallit jotka toimivat luotettavasti verrattuna niihin, jotka epäonnistuvat aikaisin.
Vastaisku on yksi kiistanalaisimmista parametreista mukautetun vaihteiston hyväksymisessä. Peruutus- tai paikannussovelluksissa liiallinen välys aiheuttaa liikkeen menettämistä ja iskukuormia; liian vähän aiheuttaa melua, kuumenemista ja voiteluaineen puutetta hampaan kyljessä. Mittaa ulostuloakselin välys mittariston osoittimella kevyellä esikuormituksella, kirjaa arvo kaariminuutteina jakoympyrään ja vertaa sopimukseen. Jos vaihteistossa käytetään kaksinkertaista kierukkaparia, muista, että välys tulee optimoida yhdessä kierukkapyörän kosketuskuvion kanssa – ne on yhdistetty saman valmistusprosessin kautta.
Räätälöidyt vaihteistot on yleensä määritelty tietyllä teräslaadulla ja lämpökäsittelyprosessilla. Jos toimittaja vaihtaa materiaalia tai lyhentää kotelon karkaisujaksoa, vaihteisto saattaa läpäistä lyhyen kuormitustestin ja epäonnistua sitten pistesyöpymisen tai hampaan murtumisen kautta viikkojen käytön jälkeen.
Tarkista todisteet, joiden pitäisi olla jokaisen mukautetun vaihteiston mukana:
Valmiiden vaihteiden tuhoava testaus ei välttämättä ole mahdollista jokaisessa toimituksessa, mutta vakavasti otettavan valmistajan tulee toimittaa erätason lämpökäsittelytiedustelut ja pyydettäessä testikupongit, jotka on käsitelty yhdessä tuotantoerän kanssa.
Kuormittamaton testaus on halvin ja nopein vaihe kokoonpanovirheiden havaitsemiseksi. Asenna vaihdelaatikko käyttöasentoon, täytä se määritetyllä öljyllä ja käytä sitä ensin alhaisella nopeudella ja sitten nimellisnopeudella.
Huomioi seuraava:
Kuormittamaton testi ei todista, että vaihteisto kestää vääntömomenttia, mutta se suodattaa suuren osan tavallisista valmistusvirheistä ensimmäisen puolen tunnin aikana.
Kuormitustesti vastaa tärkeimpään kysymykseen: käyttäytyykö vaihteisto oikein siirrettäessä todellista vääntömomenttia? Tämä on vaihe, jossa suunnitteluoletukset hampaiden jännityksestä, kantokyvystä, kotelon jäykkyydestä ja voitelusta vahvistetaan tai kumotaan.
Mittaa tulomomentti, syöttönopeus, lähtömomentti ja lähtönopeus kalibroiduilla vääntömomenttiantureilla ja koodereilla. Tehokkuus nimelliskuormituksella on kompakti osoitus yleisestä valmistuksen laadusta, koska hampaiden tarkkuus, laakerin esijännitys, puhtaus ja kokoonpanon kohdistus jättävät sormenjälkensä siihen. Tehokkuuden jyrkkä pudotus kuormituksen kasvaessa on luotettavampi varoitus kuin luetteloon epäedullisesti verrattava absoluuttinen arvo.
Eri vaihteistotopologioilla on myös erilainen hyötysuhde. Suuren vääntömomentin planeettavaihteiston vähennysventtiilit saavuttaa korkea hyötysuhde useilla planeetoilla, jotka jakavat kuorman, mutta tämä hyöty riippuu suuresti valmistussymmetriasta ja kantoaallon tarkkuudesta. Kaksoisvaippaiset matovaihteistot , sitä vastoin, saavuttaa korkean tehokkuuden suuren hampaiden kosketuspinnan ansiosta, mikä edellyttää sekä kierteen että pyörän tarkkaa toroidista työstöä. Jokaisen tyypin testisuunnitelman on siksi oltava sen suunnitteluperiaatteen mukainen.
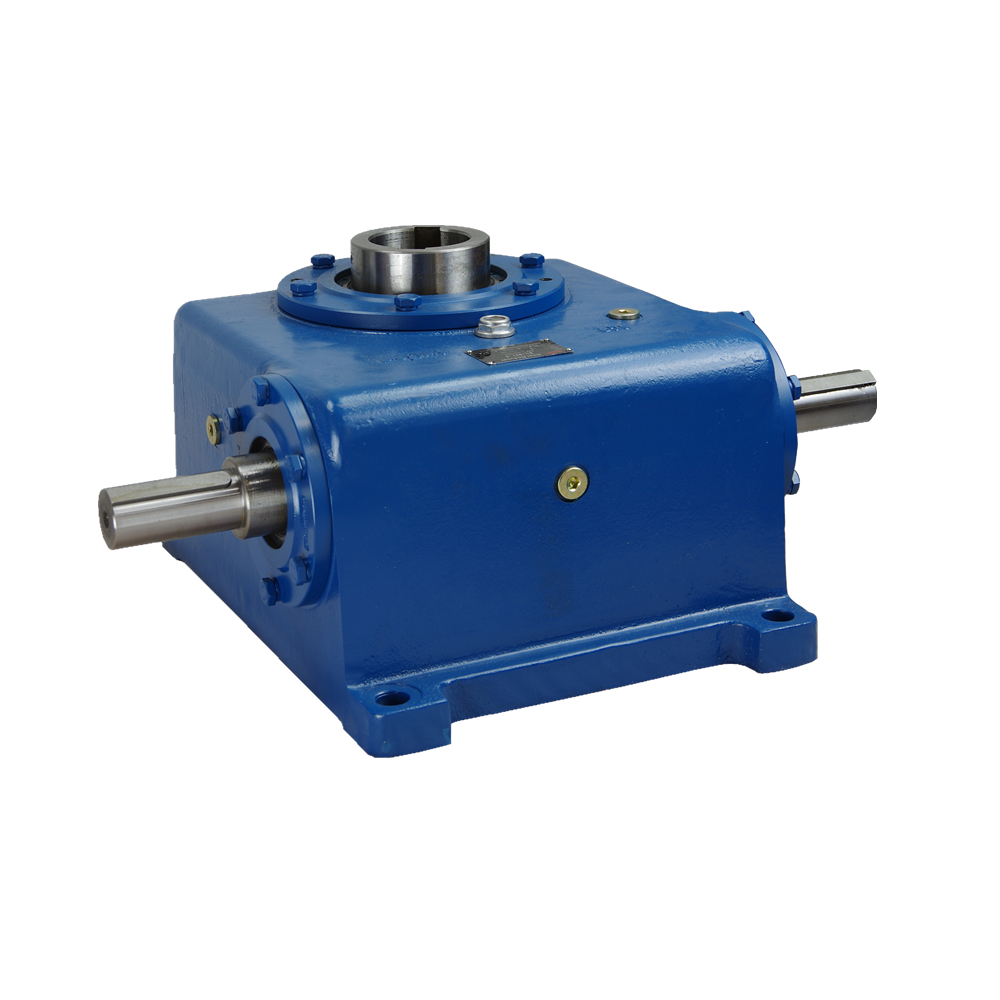 Mukautettu kaksinkertainen koteloitu vaihdelaatikko tehokkaille voimansiirtovalmistajille, Shanghai SGR Heavy Industry Machinery Co., Ltd on Kiinan kaksoisvaihdelaatikko tehokkaille voimansiirtovalmistajille, OEM / ODM ... Näytä tuote →
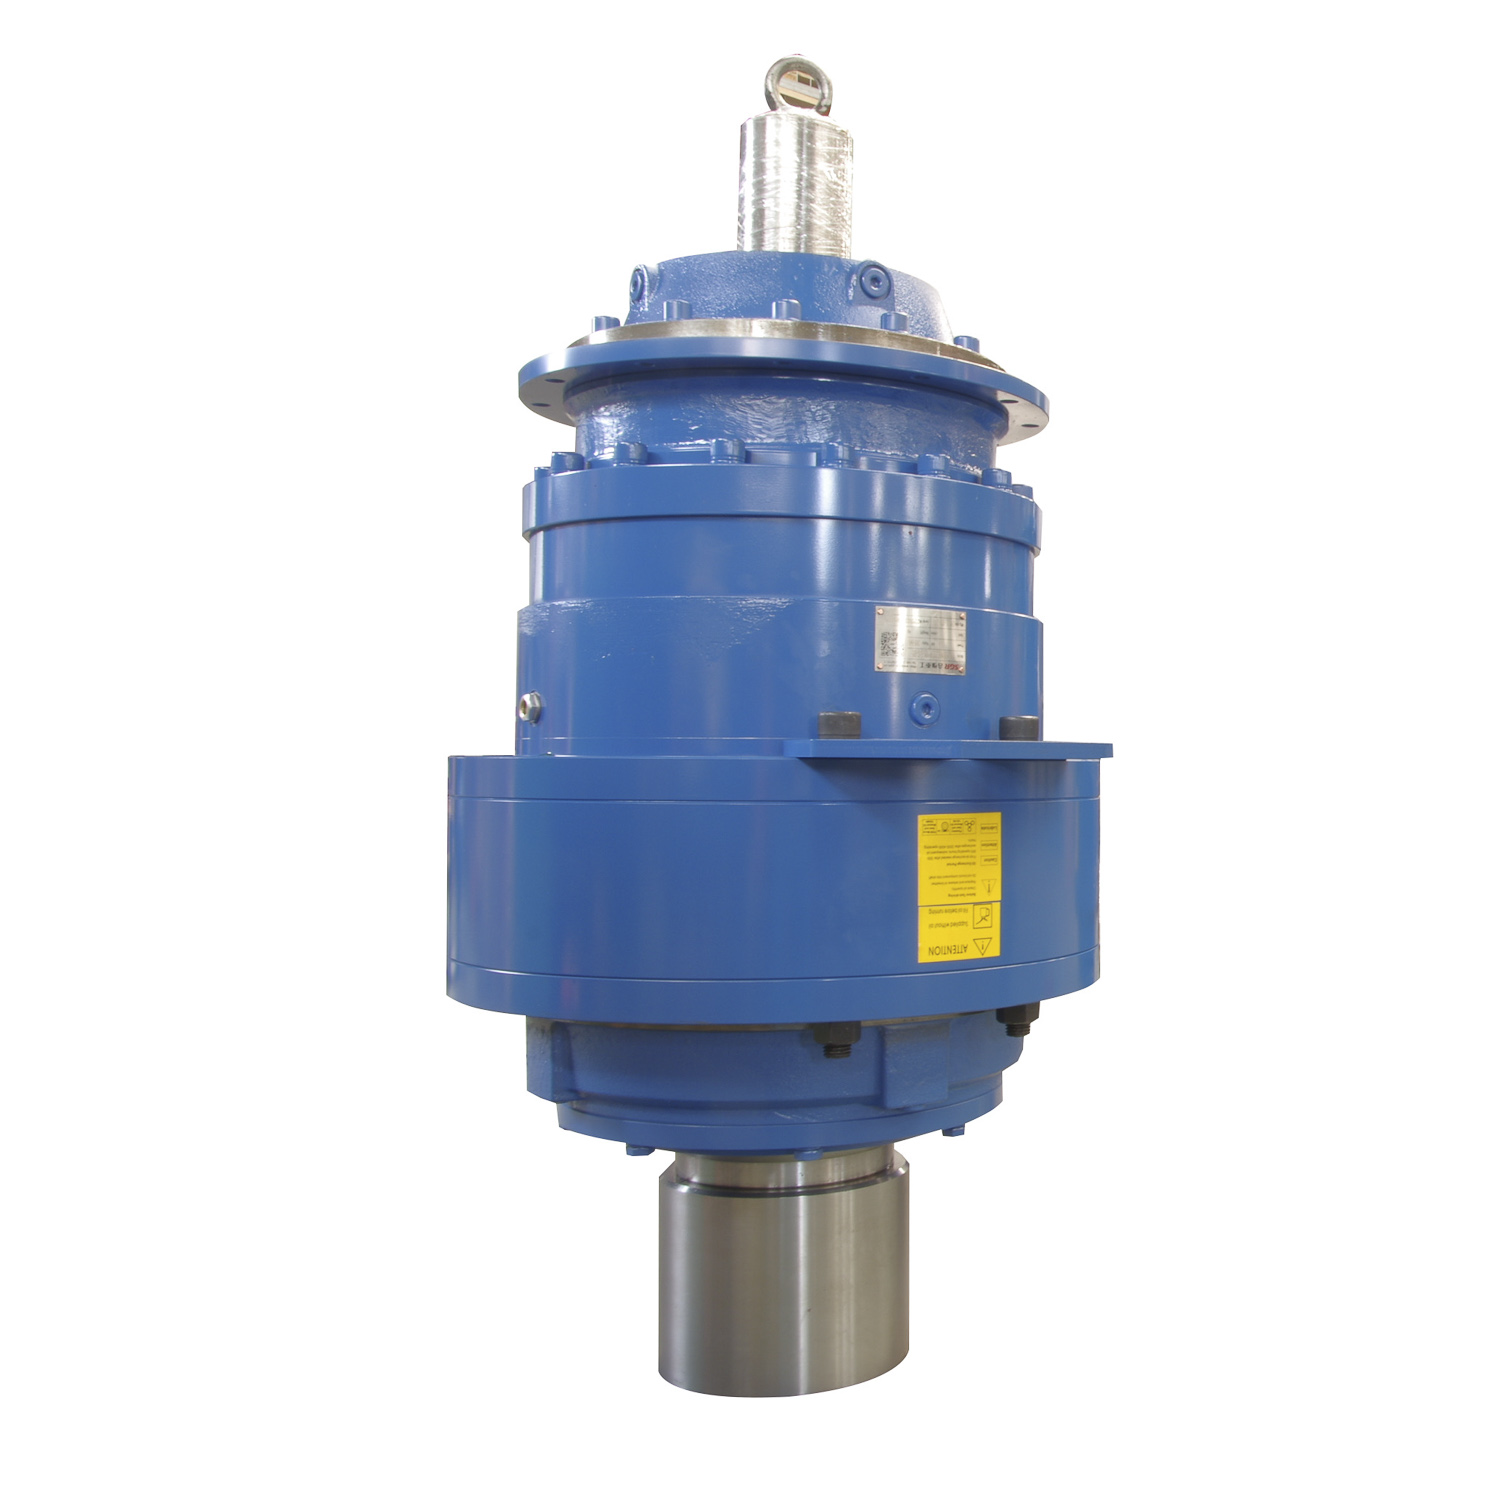 Räätälöity planeettavaihteiston alennuslaite korkean vääntömomentin valmistajilla, Company Shanghai SGR Heavy Industry Machinery Co., Ltd on kiinalainen planeettavaihteisto, jolla on suuri vääntömomenttivalmistaja, OEM / ODM-planetaarivaihteisto, punainen ... Näytä tuote →
Käytä vaihteistoa nimelliskuormalla ja tallenna öljyn lämpötila ja kotelon lämpötila määräajoin. Terve käyrä nousee nopeasti ja vakiintuu sitten. Lämpötila, joka nousee jatkuvasti sovitun rajan yli, on merkki liiallisesta kitkasta, jäähdytysongelmista tai väärästä voiteluainelaadusta. Kompakteissa, suuritehoisissa malleissa, kuten laippa-asennettavissa planeettavaihteistoissa, lämpötilan nousu on usein rajoittava tekijä, joten tarkista se vaihteiston aiotussa asennusasennossa mieluummin kuin ihanteellisessa työpenkissä.
Mittaa laakeripesän värähtelyä spektrianalysaattorilla ja tunnista hallitsevat taajuudet. Hammaspyörän verkkotaajuudella, laakerivikojen taajuuksilla ja akselin epätasapainolla on kaikilla tyypillisiä piirteitä. Melutestaus tulee tehdä kohtuullisen hiljaisessa ympäristössä, koska korkea ympäristön taso tekee mahdottomaksi erottaa vaihteiston ääntä taustamelusta.
Öljyvuodot ovat suurin syy vaihteistoihin kohdistuviin valituksiin. Tarkasta kaikki liitospinnat ja akselitiivisteet kuormitustestin jälkeen, kun öljy on kuumaa ja sisäisen paineen alaisena. Hidasta tippumista, joka ilmenee vain kuumassa tilassa, ei koskaan löydettäisi kylmän staattisen tarkastuksen aikana.
Tarkista seuraavat asiat:
Kriittisissä sovelluksissa kestävyystestaus muuttaa "vaihteiston toimivan" "vaihdelaatikko jatkaa toimintaansa". Käytä yksikköä 75–100 prosentilla nimelliskuormituksesta useiden satojen tuntien ajan ja mittaa ajoittain lämpötila, tärinä ja öljyn tila.
Öljyanalyysi on halvin saatavilla oleva ennakkovaroitusjärjestelmä. Nouseva suuntaus rauta- tai teräshiukkasissa osoittaa hampaiden kylkien kulumista, kun taas kuparihiukkaset viittaavat laakerien tai holkkien kulumiseen. Yksi näyte kertoo vähän; näytesarja kertoo, onko kuluminen tasaantumassa vai kiihtymässä.
Kaiken tämän testauksen tarkoitus on tehdä parempia hankintapäätöksiä. Täydellinen vastaanottotietue auttaa arvioimaan, ymmärsikö toimittaja mukautetun vaatimuksen vai tarjosiko hän vain läheisen vakiotuotteen, onko niiden valmistusprosessi riittävän vakaa toistuvia tilauksia varten ja ovatko jotkin sovitut spesifikaatiot epärealistisia ilmoitettuun hintaan.
Arkistoi testitiedot jokaisesta toimituksesta. Ajan myötä nämä tietueet muodostavat laadun perustan. Erä, joka poikkeaa jyrkästi lähtötasosta, voidaan merkitä ennen kuin se aiheuttaa ongelmia tuotannossa. Täyden hyväksymisajojen välillä lyhyempi rutiini perustuu Käytännön menetelmiä vähennyslaitteen laadun arvioimiseksi voi ohjata saapuvien yksiköiden päivittäistä tarkastusta. Samalla palautetaan havainnot toimittajalle ja vaaditaan korjaavia toimenpiteitä. Valmistaja, joka ottaa vastuun virheistä ja parantaa prosessiaan sen mukaisesti, on arvokkaampi kuin se, joka antaa vain krediittejä.
Testaus suojaa, mutta keskivertovaihteistosta ei voi jälkikäteen tehdä hyvää. Tehokkain tapa vähentää riskejä on valita toimittaja, jolla on vahva suunnittelu-, valmistus- ja tarkastuskyky. Etsi erityisiä mittaus- ja testauslaitteita – koordinaattimittauskoneita, vaihteiston mittauslaitteita ja tehon ja hyötysuhteen testauslaitteita – sekä dokumentoituja laatuakkreditoinnit . Toimittaja, joka tukee omaa testausohjelmaa talon sisällä, toimittaa todennäköisemmin vaihteiston, joka läpäisee sinun.
Jos aloitat mukautetun suunnittelun, varmista, että valmistaja osallistuu hyväksymissuunnitelmaan ajoissa. Pelkästään tuo keskustelu – ennen kuin teräs leikataan – kertoo paljon heidän suunnittelusyvyydestään ja halukkuudestaan joutua vastuuseen.

SGR ' s n Sarjan korkea vääntömoment...
Katso yksityiskohdat
Tuotetiedot: Se MNC3E400 -sarjan nopea ja ...
Katso yksityiskohdat
Keskimatka: 100 ~ 710 mm Nopeussuhde: I ≥ 10. Suunnittelumodulisointi, spesifikaatiosarjaa...
Katso yksityiskohdat
Keskimatka: 100 ~ 710 mm Nopeussuhde: I ≥ 10. Suunnittelumodulisointi, spesifikaatiosarjaa...
Katso yksityiskohdat
Erilaiset nopeussuhteet voidaan valita, tavanomainen hydraulinen moottorirajapinta, lähtöakselin ...
Katso yksityiskohdat
Vaihteisto on suunniteltu standardisoinnilla ja hyvällä tiivistyksellä, jolloin se voi sopeutua m...
Katso yksityiskohdat
Yhdistämällä planeettavarusteiden voimakkuuden tehokkuus matovarusteiden vähentäjän itsekokkitoim...
Katso yksityiskohdat
SGR on ISO 9001 -sertifioitu, DNV-akkreditoitu teollisuuden vaihdelaatikkovalmistaja vuodesta 1996. Toimitamme erilaisia vaihdevähennystä tuotemerkeille maailmanlaajuisesti.

