 Globaali
SGR ' s n Sarjan korkea vääntömoment...
Katso yksityiskohdat
Sekoitinvalmistaja lähestyi SGR:tä spesifikaatiolla, jota kaikki listavahvistin ei sallita00: 12 00 Nm:n vääntömomentti, 43 rpm:n lähtönopeus ja pystysuora laippakiinnitys tiukan kuoren sisällä. Vetolaite, joka vuoden läpäisi vastaanottotestin, ei ollut vakiovaihteisto, jonka takia olivat muuttuneet. Se suunniteltiin käyttöprofiilista ulospäin käyttää kurinalaista prosessia, joka kaikkialla räätälöityjä vaihteistoja.
Räätälöity vaihteisto eroaa modifioidusta vakiovahvistimesta yhdellä perustavanlaatuisella tavalla: jäljitettävyydellä. Hampaiden geometria, materiaalilaatu, lämpökäsittelysykli, koneistustoleranssit ja testausmenettelyt perustuvat kaikki kirjalliseen käyttöspesifikaatioon. Mitään ei ole oletettu. Tässä artikkelissa kerrotaan, kuinka tämä prosessi toimii käytännössä, ensimmäisestä suunnittelulaskelmasta käytöstäen kuormitustestiin.
Mukautettu vaihteistoprojekti alkaa tiedon keräämisellä, ei CAD-työllä. Valmistaja tarvitsee syöttömäärän ja moottorin tehon, vaaditun lähtöarvon tai alennussuhteen, nimellis- ja huippuvääntömomentin, käyttösuhteen, asennussuunnan, ympäristöolosuhteet, melurajat ja odotetun käyttöiän. Huolellinen insinööri vaatii muutakin kuin nimikilven arvosanan. Jos koneeseen kohdistuu iskukuormituksia käynnistyksen tai peruutuksen aikana, vaihteiston on vaimentava ne. Jos se toimii 24 tuntia vuorokaudessa, lämpöarvosta tulee rajoituksia. Allaa taulukossa on lueteltu suunnittelupanosten minimimäärä ja mihin kukin niistä vaikuttaa.
| Suunnittelusyöte | mitä se katso | esimerkkiarvo |
|---|---|---|
| Nimellislähtömomentti | Vaihteistomoduuli, etupuolen leveys, laakerin koko | 12 000 Nm |
| Syöttönopeus ja moottorin teho | Pitch-line-nopeus, voitelumenetelmä | 1 450 rpm, 55 kW |
| Huippu- ja iskukuormat | Huoltotekijä, kotelon syvyys, hammasjuurirakenne | Kaksinkertainen nimellismomentti käynnistyksen yhteydessä |
| Käyttömäärä | Lämpökapasiteetti, jäähdytysjärjestelmä | 24 h/vrk, jatkuva |
| Asennussuunta | Laakerijärjestely, öljyn virtausreitti | Pystysuora, laippalähtö |
| Ympäristön lämpötila | Tiivistetyyppi, voiteluainelaatu | 45°C maksimi |
Jokainen tulo muuttaa suunnittelua. Huippukuorma, joka on kolme kertaa nimellismomentti, pakottaa hampaan juuren jännitys- ja laakerin kestolaskelmat toistamaan suuremmalla arvolla. Pystyasennus muuttaa sitä, miten öljy pääsee ylempään laakeriin ja tarvitaanko erillinen voitelujärjestelmä. 45 °C:n ympäristön lämpötila saattaa vaatia suurempi kotelon tai tuulettimen. Kun nämä parametrit puuttuvat, insinööri joko tekee oletuksia tai kieltäytyy lainaamasta. ovat parempia kuin arvailla.
Kun työprofiili on sovittu, insinööri valitsee vaihteiston. Päätös yleisennussuhteesta, vääntömomenttitiheydestä, joka on olemassa olevasta tilasta ja lähtöakselin suunnasta. Kolme arkkitehtuuria kattaa useimmat tilaustyöt.
Planeettavaihteistot tarjoavat suuren vääntömomentin koaksiaalisessa, kompaktissa paketissa. Koskama on jaettu useiden planeettavaihteiden kesken, koko hammas kantaa rasitusta kuin vastaavassa yhdensuuntaisakselisessa rakenteessa. Sovellukset, jotka vaativat jatkuvaa suurta vääntömomenttia alhaisella maksulla, vaativat käyttöä a suuren vääntömomentin planeettavaihteisto karkaistuilla ja hiottuilla vaihteilla ja huippukuormitukseen mitoitetun kotelon kanssa.
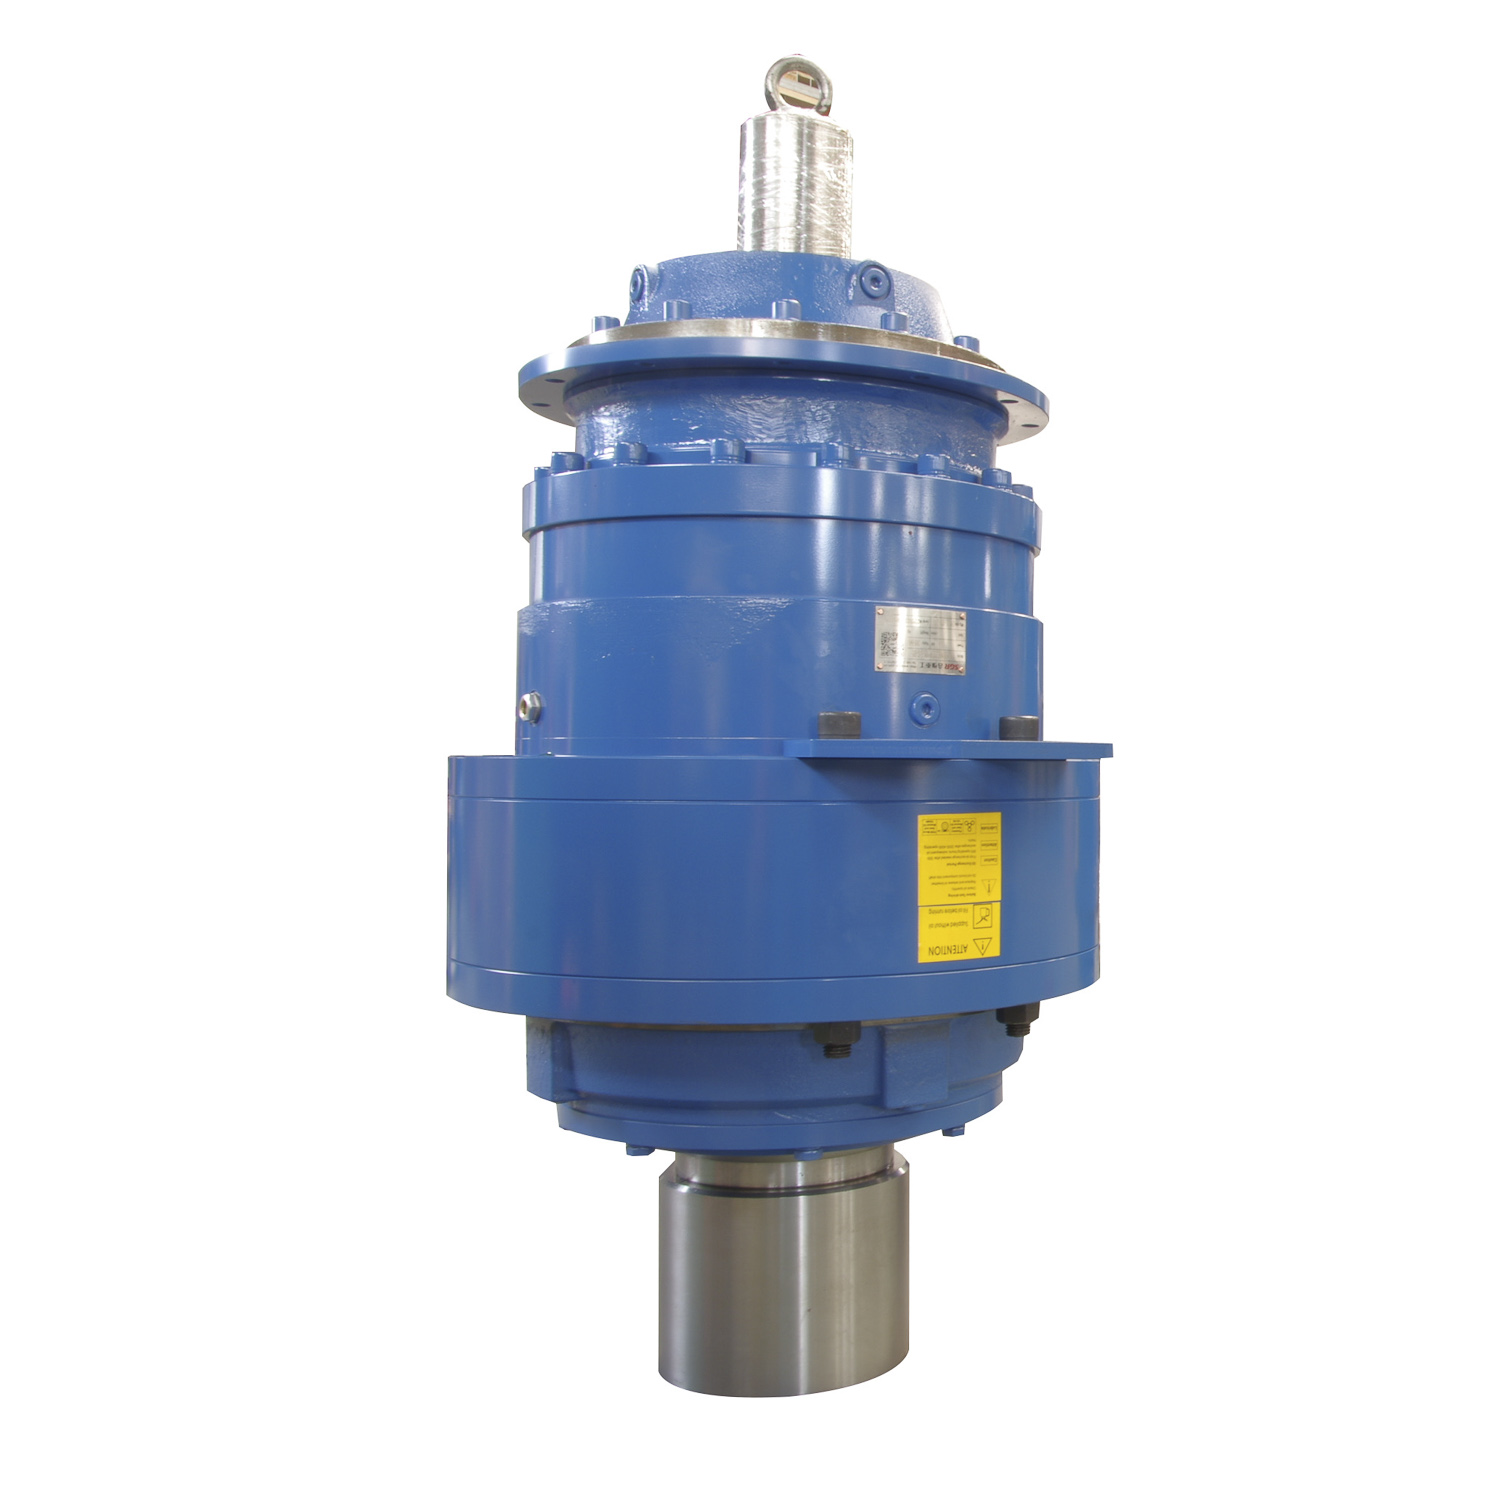 Räätälöity planeettavaihteiston alennuslaite korkean vääntömomentin valmistajilla, Company Shanghai SGR Heavy Industry Machinery Co., Ltd on kiinalainen planeettavaihteisto, jolla on suuri vääntömomenttivalmistaja, OEM / ODM-planetaarivaihteisto, punainen ... Näytä tuote →
Kaksoisvaippaiset kierukkavaihteistot ovat tavallinen valinta, kun ulostuloakselin on käännyttävä 90 astetta moottorin akselista ja kuormaan antama iskuja tai tärinää. Kovera matopinta kietoutuu matopyörän ympärille ja tuottaa enemmän kosketuspinnan kuin lieriömäinen mato. Sekoittimen huollossa, jossa sekoittimen siivet kohtaavat muuttuvan nestevastuksen, a kaksinkertainen kierukkavaihde sekoitinsovelluksiin vaimentaa vaihtelut pitäen aseman kompaktina.
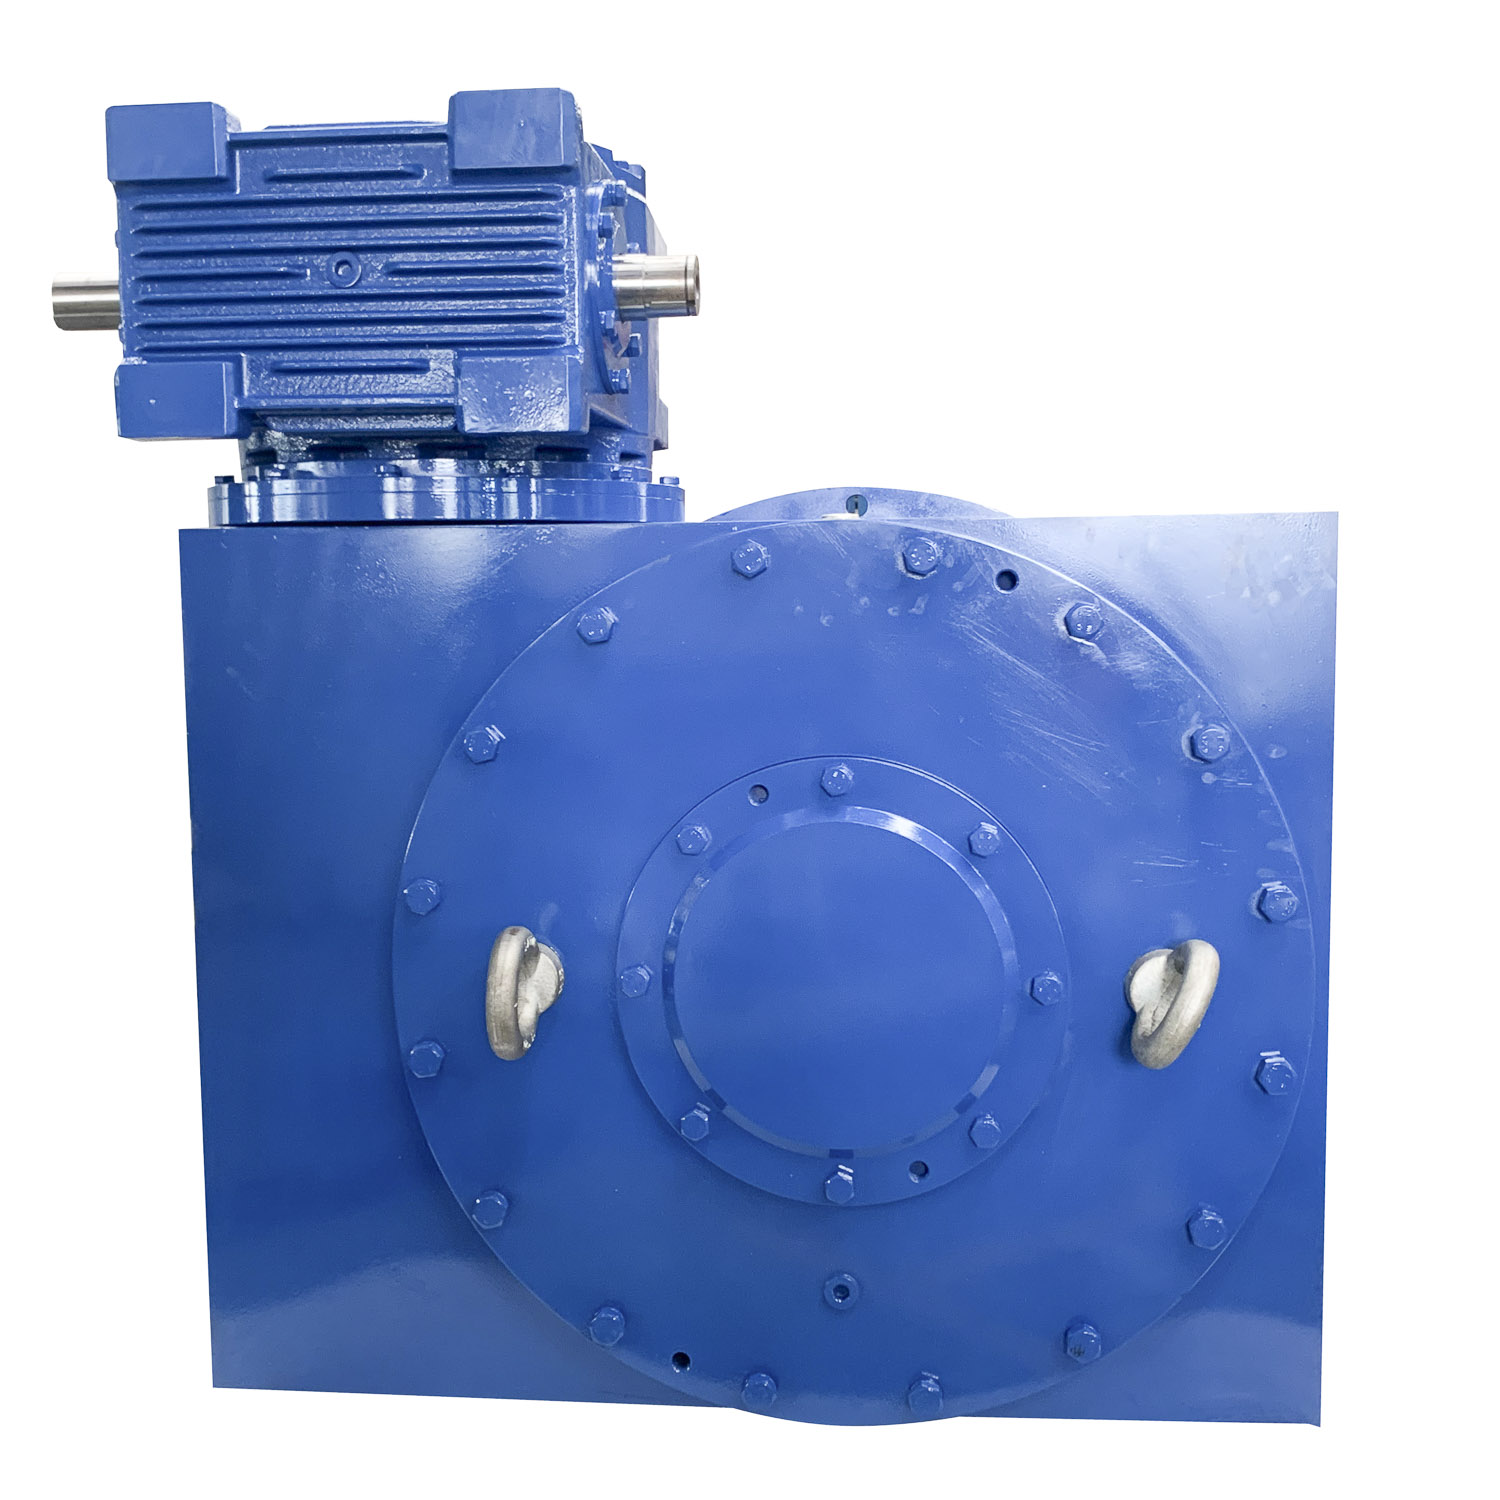 Mukautettu kaksinkertainen kierukkavaihdelaatikko sekoitinvalmistajille, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd on kiinalainen kaksinkertainen kierukkavaihdelaatikko sekoitinvalmistajille, OEM / ODM Tupla... Näytä tuote →
Suhdesuhteissa, jotka ylittävät yhden portaan käytännöllisen alueen tai kun tarvitaan suurta suhdetta suorakulmaista lähtöä, insinöörit yhdistävät planetaarisen vaiheen toroidisen matoportaan yhdessä kotelossa. Planeettavaihe tarjoaa tämän; matoporras suuntaa ulostuloakselin uudelleen.
Yksityiskohtainen vaihelaskelma tarkan hampaiden lukumäärän, moduulin, helix-kulman, keskietäisyyden, kasvojen leveyden ja välyksen alueen. Kantavuus tarkistetaan hampaiden kestävyyden ja pinnan luokitusmenetelmiä, kuten ISO 6336 ja AGMA 2001, ja käyttörointa käyttöjaksoon ja iskukuormitukseen. Tämä vaihe pysty, pystyy korjaamaan arkkitehtuuri täyttämään vaaditun käyttöiän – 20 000–50 000 tuntia teollisuuslaitteille – ylittämättä rajaa.
Vaihteiston suorituskyky kuin määräytyy paljon metallurgian geometrian perusteella. Planeetta- ja sylinterimäiset hammaspyörät valmistetaan yleensä kotelokarkaisusta seosteräksestä. Aihiot hiiletään noin 0,8 - 1,2 mm:n kotelon syvyyteen, kyljestä kovetetaan 58 - 62 HRC:hen ja hiotaan sitten oleen geometriaan. Kova kotelo antaa kulutuskestävyyden; kova ydin antaa taivutuslujuutta. Jonkin näiden vaiheista ohittaminen tai virheellinen hallinta johtaa varhaiseen pisteen muodostumiseen tai hampaan murtumiseen.
Kaksoisvaippaisissa kierukkavaihteistoissa käytetään eri materiaaliparia. Kierukka on kotelokarkaistu ja hiottu, kun taas kierukkapyörä on koneistettu pronssiseoksesta. Pronssi sietää matokäytölle ominaista liukukosketinta ja upottaa laajaa hiukkasia hyvätamatta matoa. Tilaustyössä materiaalitodistus ja lämpökäsittelypöytäkirja tulee vaihteiston mukana, ostaja voi, jotta voidaan ilmoittaa laatua ja käsittelyä on todella käytetty.
Räätäity vaihteistovalmistus yhdistää yleisen koneistuksen erikoistuneen vaihteiston valmistukseen. Kotelot jyrsitään ja porataan CNC-koneilla. Hammaspyöräaihiot sorvataan ja hampaat leikataan hobbing- tai muotoilulla. Lämpökäsittelyn jälkeen tarkkuushammaspyörät profiilihiotaan CNC-hammaspyörähiomakoneilla karkaisun aiheuttaman vääristymän korjaamiseksi. Täydellinen sarja -leikka hiontaan lopputarkastukseen - on käsitelty aikaisemmassa artikkelissamme vaihteiston valmistuksen salaisuudet .
Toleranssit erottavat mukautetun vaihteiston hyödykevähennyksestä. Tavalliset teollisuusvaihteet valmistetaan DIN-laadulla 7 tai 8. Räätälöity hiljainen vaihteisto on tällä hetkellä hiottu DIN-laatuluokkaan 5 tai paremmaksi, ja tiukemmat nousu- ja profiilipoikkeamarajat. Kotelon reään asennot säilyvät säilyvät mikronin sisällä, koska kohdistusvirhe lyhentää suoraan laakerin käyttöikää ja lisää melua.
Kaksoisvaippaisten matojen toroidaaliset pinnat tarvitsevat erillisen hiontaprosessin; perinteinen hammaspyörähiomakone ei pysty tuottamaan tätä kaarevaa profiilia. Tämän työn tekevän koneen on yhtä tarkka kuin sen valmistaman osan. SGR kehitti neliakselisen vivuston monimutkaisen muotoisen hiomakoneen toroidisille matoprofiileille ja käytä erillistä mato- ja keittolevymittauslaitetta tuloksen tarkistamiseen. Tämä mukautetun työkalun ja mukautetun tutkittavann yhdistelmä mahdollistaa toiste kaksoisvaippaisen matotuotannon.
Asennus on paikka, jossa suunnittelun tarkoitus kohtaa koneistetut osat. Laakerit esikuormitetaan määritetylle alueella, välys asetetaan sovittuun arvoon ja hampaiden kosketuskuvio tarkistetaan. Tiivisteet ja voitelureitit tarkistetaan asennussuunnan mukaan. Kun asiakas vaihtaa vaihdemoottorin kokoonpanon, kuten a planeettavaihteisto vaihdemoottoreille , moottorin laippa ja tuloreikä mitataan piirustusta vasten, joten moottori sopii ilman kenttämuutoksia.
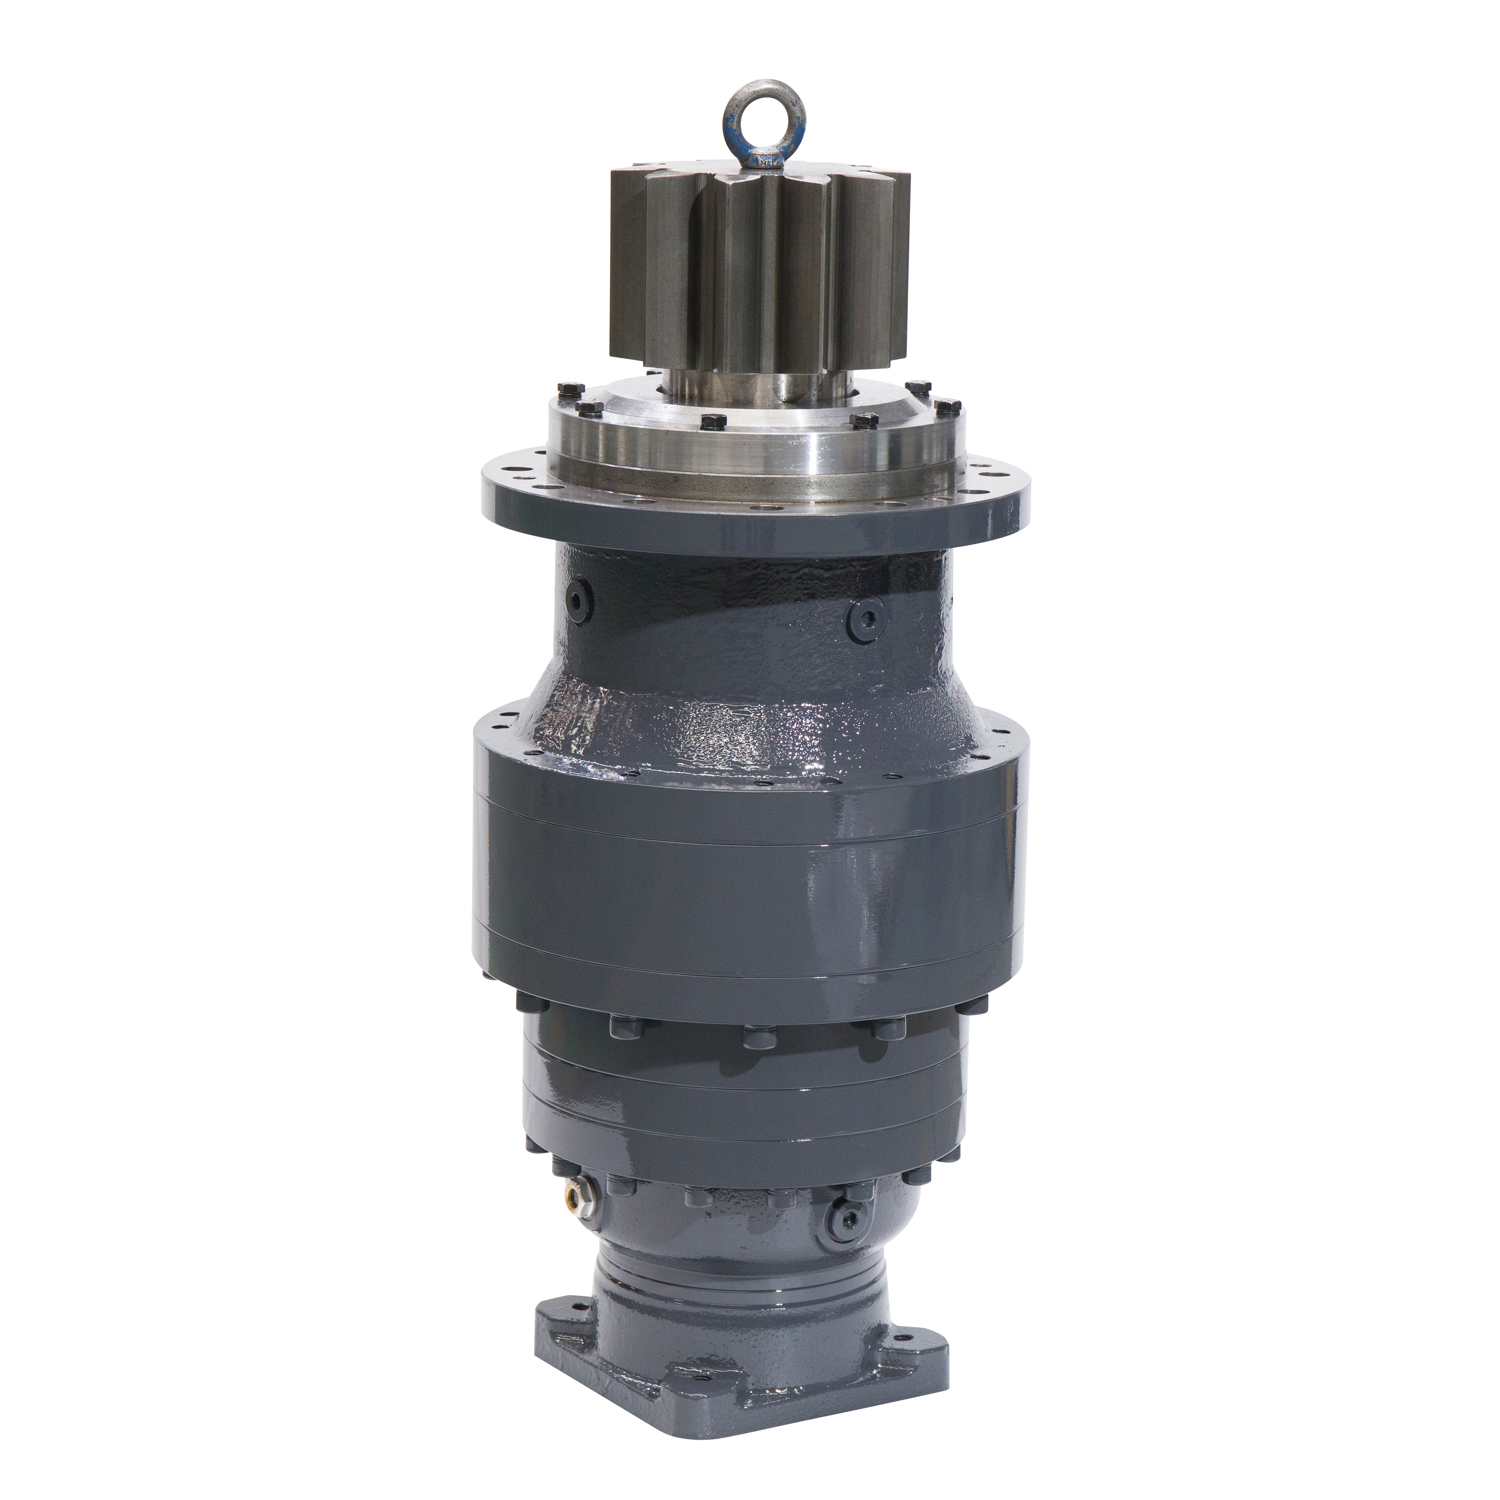 Mukautettu planeettavaihteisto vaihdemoottorien valmistajille, Yritys Shanghai SGR Heavy Industry Machinery Co., Ltd on kiinalainen planeettavaihteisto vaihdemoottorien valmistajille, OEM/ODM-planeettavaihteisto Ge... Näytä tuote →
Asennuksen jälkeen vaihteisto toimii testipenkissä. Hyvämaineinen valmistaja mittaa kuormitettuna:
Mittauslaitteisto on ero vaihteiston tarkistamisen ja sen todistamisen välillä. Koordinaattimittauskone istuva kotelon ja vaihteiston geometrian; vaihteiston tehon ja hyötysuhteen testijärjestelmä kootun yksikön kuormitettuna; peräkkäinen testilaite voi käyttää yksikköä molempiin suuntiin. Säännellyillä toimialoilla koko ketju vaatii vaatia sertifioinnin. SGR on läpäissyt Russian Maritime Register of Shipping -vaatimukset alennuslaitteilleen, mikä pakottaa dokumentoidun materiaalin ja testausmenettelyt. Tämän aiheen käytännön selitetään oppaassamme kuinka valita oikea vaihdelaatikko projektiisi .
Koska räätälöidyn vaihteiston käyttöikä on pitkä, valmistajan kyky ansaitsee saman tarkastelun kuin vaihteiston suunnittelu. Neljä tarkastusta erottaa pystyvät toimittajat jälleenmyyjistä ja kevyistä kokoonpanopajoista.
Ensinnäkin tekninen syvyys. Etsi suunnittelutiimi, joka kysyy tehtäväprofiilin ennen tarjouksen määrää. Viittaus 6336 - Laskelmiin ja halukkuus ISO hampaiden kontaktianalyysistä ovat merkkejä siitä, että suunnittelu johtaa projektia, ei myyntilehteä.
Toiseksi omaksi tuotantoksi. Hammaspyörän leikkaus ja hionta tulisi tapahtua toimittajan omassa tehtaassa CNC-työstökoneilla ja hammaspyörähiomakoneilla lattialla. Valmistaja, joka ulkoistaa jokaisen koneistusvaiheen, ei voi hallita toleransseja tai toimitusaikoja.
Kolmanneksi tarkastus ja testaus. Laitoksen tulee omistaa mittauslaitteet ja testausjärjestelmät. Jos mittaus ulkoistetaan, laatua parantava palautesilmukka katkeaa.
Neljänneksi sovelluskokemus. Pyydä vertailuasennuksia vastaavien koneisiin ja dokumentoituja kokemuksia, jotka on saatu näistä projekteista. A räätälöity vaihteiston toimittaja vuosikymmenen suunnittelu- ja tuotantokokemuksella nimeää kriittiset yksityiskohdat epäröimättä.
Mukautettu vaihteistoprosessi ei ole mysteeri, mutta se on anteeksiantamaton pikanäppäimille. Määritä käyttöprofiili rehellisesti, tarkista laskelma, ohjaa materiaalia ja lämpökäsittelyä, mittaa vaihteet ja testaa koottu yksikkö kuormitettuna. Kun kaikki viisi vaihetta muuttaa vaihdesti, mukautetusta vaihteistosta tulee yksi sen käyttämän koneen luov$ eniten osista.

SGR ' s n Sarjan korkea vääntömoment...
Katso yksityiskohdat
Tuotetiedot: Se MNC3E400 -sarjan nopea ja ...
Katso yksityiskohdat
Keskimatka: 100 ~ 710 mm Nopeussuhde: I ≥ 10. Suunnittelumodulisointi, spesifikaatiosarjaa...
Katso yksityiskohdat
Keskimatka: 100 ~ 710 mm Nopeussuhde: I ≥ 10. Suunnittelumodulisointi, spesifikaatiosarjaa...
Katso yksityiskohdat
Erilaiset nopeussuhteet voidaan valita, tavanomainen hydraulinen moottorirajapinta, lähtöakselin ...
Katso yksityiskohdat
Vaihteisto on suunniteltu standardisoinnilla ja hyvällä tiivistyksellä, jolloin se voi sopeutua m...
Katso yksityiskohdat
Yhdistämällä planeettavarusteiden voimakkuuden tehokkuus matovarusteiden vähentäjän itsekokkitoim...
Katso yksityiskohdat
SGR on ISO 9001 -sertifioitu, DNV-akkreditoitu teollisuuden vaihdelaatikkovalmistaja vuodesta 1996. Toimitamme erilaisia vaihdevähennystä tuotemerkeille maailmanlaajuisesti.

